Cách Chọn Dầu Cắt Gọt Tối Ưu Đối Với Nhôm
Cách Chọn Dầu Cắt Gọt Tối Ưu Đối Với Nhôm: Không Ố Trắng, Thoát Phoi Nhanh
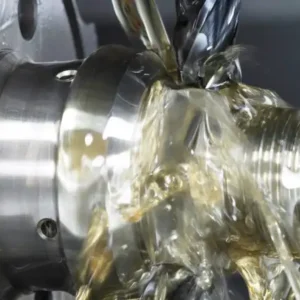
Gia công nhôm và hợp kim nhôm (nhôm 5052, 6061, 7075…) trên máy phay, tiện CNC đòi hỏi chế độ cắt gọt hoàn toàn khác biệt so với sắt thép. Nhôm có đặc tính mềm, dẻo, nhiệt nóng chảy thấp và tính dẫn nhiệt cao. Nếu chọn sai dung dịch làm mát, xưởng gia công sẽ lập tức đối mặt với hàng loạt vấn đề đau đầu: nhôm bị dính dao (lẹo dao), xước bề mặt chi tiết, kẹt phoi dẻo và đặc biệt là hiện tượng phôi bị ố mốc trắng (White Rust) chỉ sau vài giờ gia công.
Bài viết dưới đây sẽ phân tích chi tiết nguyên lý kỹ thuật và hướng dẫn cách chọn dòng dầu cắt gọt kim loại tối ưu nhất cho nhôm, giúp tăng tuổi thọ dao cụ và tạo độ bóng gương hoàn hảo cho chi tiết.
1. Những thách thức đặc thù khi gia công hợp kim nhôm
Để chọn đúng loại dầu làm mát, kỹ thuật viên cần hiểu rõ 3 đặc tính cơ lý của nhôm:
-
Hiện tượng bám dính dao (Built-Up Edge – BUE): Dưới tác động nhiệt và áp lực cao tại lưỡi cắt, phoi nhôm dẻo rất dễ nóng chảy cục bộ và hàn dính chặt vào mép cắt của dao phay/tiện. Điều này làm cùn dao nhanh chóng, tăng lực cắt và gây xước bề mặt phôi.
-
Nguy cơ ố mốc trắng (Oxy hóa bề mặt): Nhôm là kim loại lưỡng tính, rất nhạy cảm với môi trường kiềm mạnh (pH > 9.5) hoặc môi trường có tính axit. Khi dung dịch làm mát chứa clo hoạt tính, lưu huỳnh hoặc độ kiềm quá cao, bề mặt nhôm sẽ tạo thành muối nhôm hydroxit dạng đốm trắng hoặc vệt ố xám không thể lau sạch.
-
Phoi nhôm dạng dải cuốn: Khác với gang hay thép dễ gãy vụn, phoi nhôm thường dài và bết. Dung dịch tưới nguội phải có khả năng bôi trơn và rửa trôi mạnh mẽ để cuốn phoi ra khỏi vùng cắt tức thì, tránh kẹt dao gãy mũi.
2. Tiêu chí chọn dầu cắt gọt pha nước chuyên dụng cho nhôm
Đối với gia công phay, tiện CNC tốc độ cao, dòng dầu pha nước (nhũ tương bán tổng hợp hoặc vi nhũ) là lựa chọn hàng đầu nhờ khả năng tản nhiệt tuyệt vời. Tuy nhiên, sản phẩm bắt buộc phải thỏa mãn các tiêu chuẩn kỹ thuật sau:
2.1. Phụ gia bôi trơn dạng Este tổng hợp (Synthetic Ester)
Dầu dùng cho nhôm không được dùng phụ gia cực áp gốc Clo hay Lưu huỳnh (EP Cl/S) vì chúng phản ứng hóa học gây biến màu nhôm. Thay vào đó, dầu phải sử dụng hệ bôi trơn Ester thực vật hoặc tổng hợp cao cấp. Lớp màng mỏng Ester có khả năng chịu cực áp vật lý, ngăn cách trực tiếp lưỡi dao với phôi, triệt tiêu hoàn toàn hiện tượng dính dao và mang lại độ bóng sáng như gương.
2.2. Kiểm soát độ kiềm pH cân bằng (8.5 – 9.2)
-
-
Nếu pH dưới 8.0: Dầu có nguy cơ nhiễm khuẩn, bốc mùi chua hôi và mất khả năng chống rỉ cho bàn máy.
-
Nếu pH trên 9.3: Dung dịch kiềm mạnh sẽ ăn mòn lớp màng thụ động của nhôm, gây ố đen, mốc trắng loang lổ.
Khuyến nghị: Chọn dòng dầu có hệ đệm pH chuyên dụng cho kim loại màu, duy trì ổn định ở dải 8.8 – 9.2.
-
2.3. Tính năng chống tạo bọt và thoát phoi siêu tốc
Nhôm thường được gia công ở tốc độ trục chính (Spindle) rất cao (10.000 – 24.000 RPM) kết hợp hệ thống bơm tưới nguội áp lực cao xuyên trục (Thru-Spindle Coolant). Dầu cắt gọt cho nhôm phải có khả năng phá bọt nhanh trong nước mềm để duy trì dòng tưới áp lực, cuốn trôi mùn phoi sạch sẽ ra khỏi bồn lọc.
3. Tỷ lệ pha dầu tưới nguội tiêu chuẩn cho gia công nhôm
Để đạt hiệu suất bôi trơn tối đa mà vẫn tiết kiệm chi phí, tỷ lệ nồng độ khúc xạ (Brix) khuyến nghị cho từng nguyên công nhôm như sau:
-
Phay mặt, tiện khỏa mặt thông thường: Pha tỷ lệ 5% – 6% (Brix: 5.0 – 6.0).
-
Phay rãnh sâu, khoan lỗ hợp kim: Pha tỷ lệ 7% – 8% (Brix: 7.0 – 8.0).
-
Taro ren, doa lỗ chính xác: Pha tỷ lệ 8% – 12% (cần độ đậm đặc cao để giảm ma sát ren).
4. Mối liên kết bảo dưỡng thiết bị & bảo quản thành phẩm nhôm
Trong quy trình vận hành đồng bộ tại xưởng cơ khí chính xác:
-
Chặn đứng rò rỉ dầu thủy lực vào bể nhôm: Các cụm nguồn thủy lực của bàn kẹp phôi CNC thường sử dụng dầu thủy lực 46. Nếu gioăng phớt lão hóa, dầu thủy lực rò rỉ vào bồn làm mát sẽ biến thành dầu tạp (Tramp Oil), phá vỡ cấu trúc nhũ tương của dầu nhôm và khiến phôi gia công nhanh bị bám cặn ố vàng. Cần thường xuyên kiểm tra áp suất bơm và hệ thống phớt chặn.
-
Bảo vệ bề mặt chi tiết nhôm sau gia công: Dù nhôm ít bị rỉ sét như sắt thép, nhưng khi lưu kho trong điều kiện nồm ẩm hoặc đóng thùng container kín, bề mặt nhôm vẫn dễ bị oxy hóa mờ xỉn. Sau khi rửa sạch nước làm mát, phôi nhôm nên được nhúng qua một lớp dầu chống gỉ màng mỏng gốc dung môi bay hơi nhanh để bảo quản sáng bóng bề mặt trước khi anodize, sơn tĩnh điện hoặc đóng gói xuất khẩu.
5. Hệ thống kho hàng & Dịch vụ giao dầu nhanh tại 5 tỉnh trọng điểm
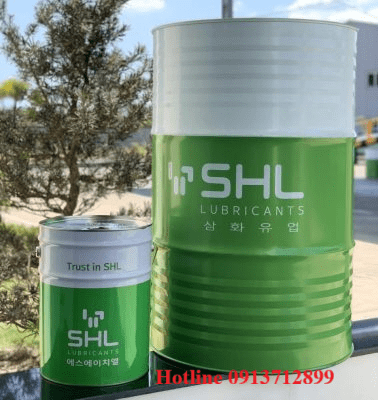
Công ty Thái Sơn là đối tác cung ứng dầu cắt gọt nhôm không ố màu (chính hãng SHL Hàn Quốc, Shell…) được tin dùng tại hàng trăm nhà máy phụ trợ điện tử và gia công linh kiện chính xác. Chúng tôi sở hữu hệ thống 5 kho hàng lưu trữ trực tiếp tại các vùng công nghiệp trọng điểm:
-
Kho Hà Nội: Giao hỏa tốc tới các KCN Thăng Long, Quang Minh, Sài Đồng, Thạch Thất, cụm công nghiệp Thanh Oai.
-
Kho Bắc Ninh: Cung ứng trong ngày cho KCN Quế Võ 1-2-3, KCN Yên Phong 1-2, VSIP Bắc Ninh, Thuận Thành.
-
Kho Hưng Yên: Phục vụ trực tiếp KCN Phố Nối A & B, Thăng Long II, Minh Đức, Yên Mỹ.
-
Kho Hải Dương: Cung cấp dầu phuy tận xưởng tại KCN Đại An, Tân Trường, Phúc Điền, Nam Sách, Lai Vu.
-
Kho Thái Nguyên: Cấp hàng hỏa tốc phục vụ chuỗi cung ứng tại KCN Yên Bình, Sông Công 1-2, Điềm Thụy.
Toàn bộ đơn hàng đều có đầy đủ chứng chỉ phân tích chất lượng (CO/CQ), hướng dẫn đo nồng độ khúc xạ miễn phí tận máy và hỗ trợ xe cẩu hạ phuy nhanh chóng.
6. Câu hỏi thường gặp (FAQ)
Câu 1: Gia công nhôm có dùng chung dầu cắt gọt với thép carbon được không?
Đa phần các loại dầu cắt gọt cho thép chứa phụ gia clo cực áp và độ kiềm cao (pH > 9.5) để chống rỉ máy, nên khi dùng chung để gia công nhôm sẽ khiến phôi bị xỉn màu hoặc mốc trắng loang lổ. Nên ưu tiên chọn các dòng dầu đa năng (Multi-metal) không chứa clo để chạy an toàn cho cả hai vật liệu.
Câu 2: Tại sao chi tiết nhôm sau khi gia công xong để qua đêm lại bị mốc chấm trắng?
Do nồng độ dầu pha quá loãng khiến lớp nhũ không đủ tính năng ức chế ăn mòn, hoặc sau khi phay xong chi tiết không được thổi khô ráo dung dịch nước còn đọng lại trên bề mặt.
Câu 3: Đặt mua phuy dầu gia công nhôm giao về KCN Quế Võ (Bắc Ninh) hoặc Yên Bình (Thái Nguyên) mất bao lâu?
Nhờ có sẵn kho hàng tại địa phương, các đơn đặt hàng đều được điều phối xe tải giao hỏa tốc đến tận phân xưởng chỉ trong vòng 1 – 3 giờ sau khi xác nhận đơn.
Phòng Tư Vấn Kỹ Thuật Gia Công CNC & Đặt Hàng Dầu Nhờn:
Hotline/Zalo hỗ trợ trực tiếp: 0913 712 899
Website chính thức: dauthuyluc.net